


HAIFEI hian he ultrasonic wire harness welding machine hi tinned copper conductor pahnih solder emaw filler metal emaw tel lovin inzawmkhawmna tur a siam a ni.
He project hian controlled ultrasonic welding process, dedicated conductor-positioning tooling leh stored welding recipe te a hmang khawm a ni. Heat input tam lutuk, conductor bonding tling lo, joint stiffness leh welded area bula insulation tihchhiat tihtlem nan ruahman a ni.
Tinned Wire hman dan tur sawiho rawh
He Project-a hmanraw hman turte
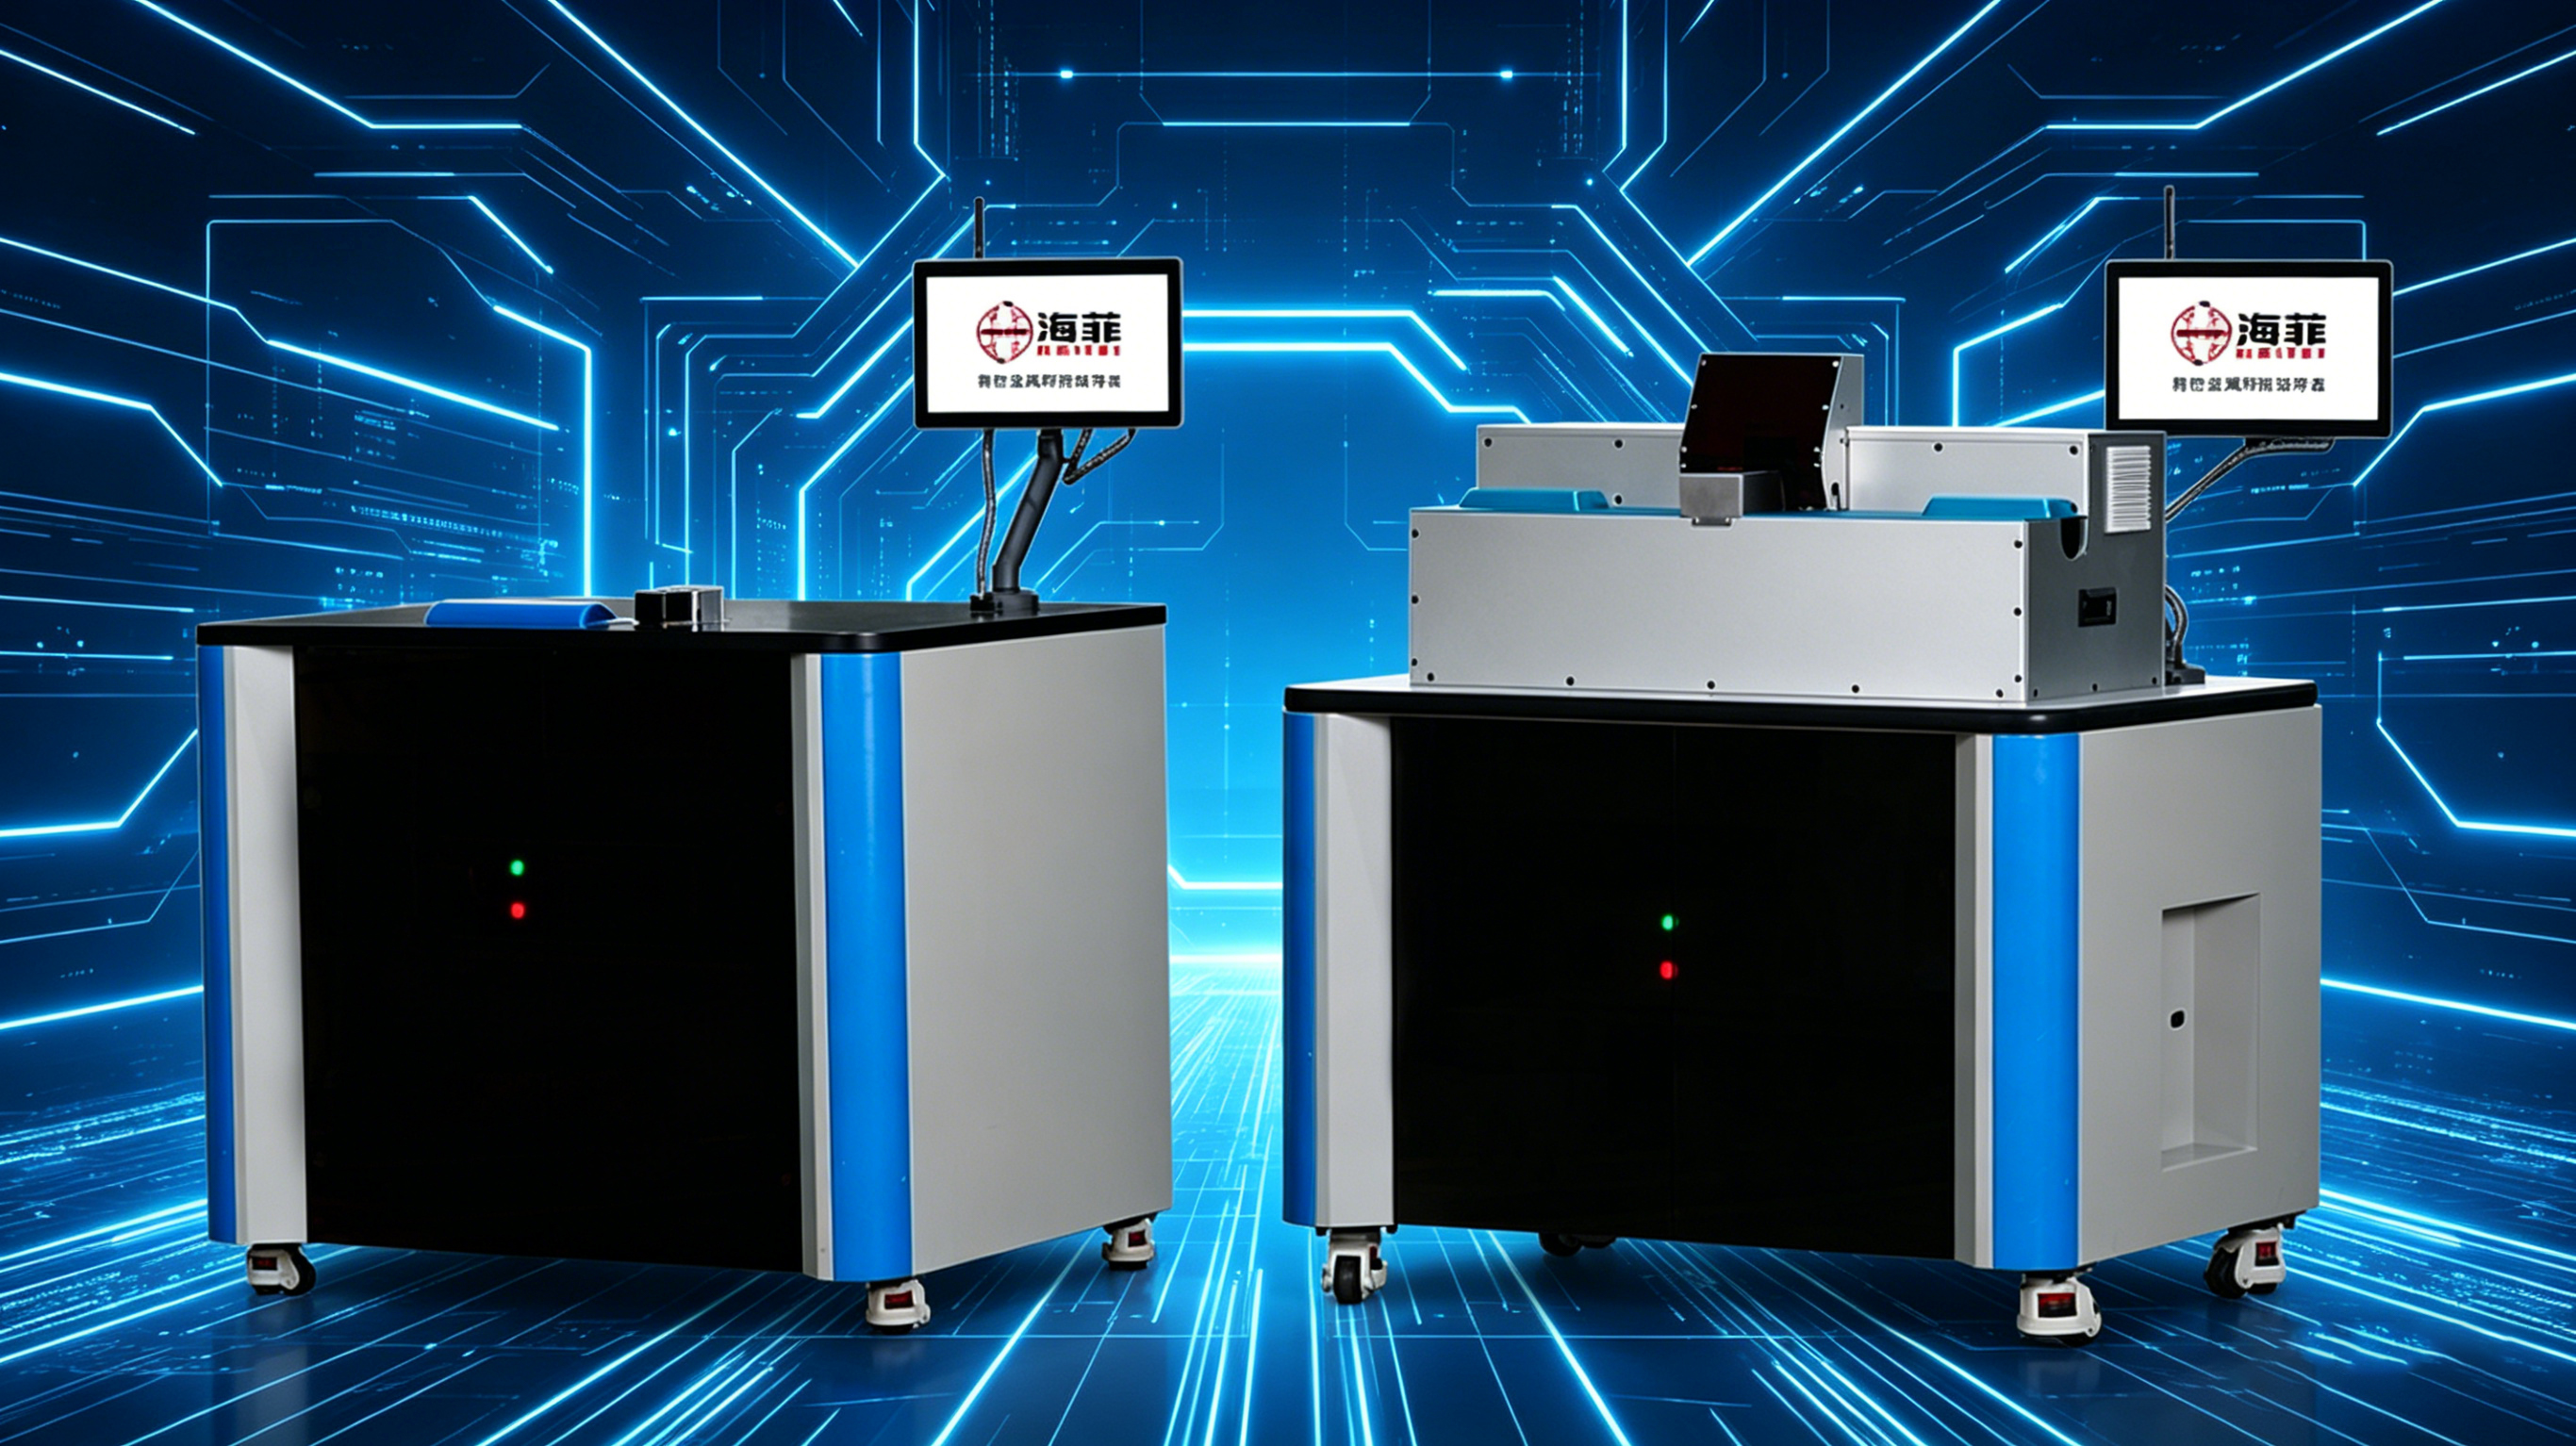
Hemi atana hmanraw siam hi ultrasonic wire harness welding machine bik a ni.
Ultrasonic metal welding hian conductor te chu controlled clamping pressure hnuaiah an vawn laiin high-frequency mechanical vibration a hmang thin. Wire inkara interface chu mechanical action hmangin tihfai leh tihngheh a ni a, chu chuan conductor bulk melting temperature hnuaiah solid-state connection a siam a ni.
A kalphung chu melting solder-ah a innghat lo a, chuvang chuan joining method pangngai thenkhat nena inzawm wide heat-affected zone chu a tihziaawm thei a ni. Mahse, tin coating, copper strand leh insulation te thiltih dan chu customer-in wire specification tak tak nen a la nemnghet a ngai a ni.
| Project Item a ni | Case chungchang hriat tur |
| Hnathawh tur thil | Tinned copper wire harness pahnih |
| Welding tih dan tur | Ultrasonic hmanga metal welding hmanga siam a ni |
| Thil hmanraw pawimawh ber ber | Ultrasonic wire harness hmanga siam a ni |
| Hmanraw hman dan | Conductor positioning leh clamping hmanrua atana hmanraw bik |
| Tum ber berte | Heat input hniam zawk, compact joint leh electrical connection nghet tak |
| Product nena inmil theihna | Verified tooling leh recipe hmanga wire size inmil hrang hrang |
| Validation tih dan tur | Sample welding leh continuous production trial neih a ni |
Customer te chanchin
Customer hian tinned copper wire harness, electrical connecting wire leh in chhunga electrical product leh industrial control hmanrua atana hmanrua lead wire te a siam thin.
A thil siamte hian electrical continuity leh mechanical flexibility te a mamawh vek a ni. Welded connection hian conductor strand te chu joint rigid lutuk siam lovin emaw, welding position hnaih insulation tichhe lovin emaw a vawng tlat tur a ni.
Customer chuan HAIFEI hi a pan chhan chu a hmaa joining process khan heat control, conductor consolidation leh production repeatability te chu a balance thei lo a ni.
Joining Process hmasa lama harsatna awmte
Tin Coating leh Copper Strands te chu heat hian a nghawng a ni
Localized heat tam lutuk hmanga process hian tin coating chu a tichhia emaw, a displace emaw thei a, a hnuaia copper chu a pholang thei a, oxidation emaw discoloration emaw a awm theihna a tipung thei bawk.
Khua lum lutuk hian copper hrual tha tak takte chu a tichak lo thei bawk a, connection chhehvelah pawh section khauh tak a siam thei bawk. Hei hian wire harness atanga beisei tur flexibility a ti tlem a, bending emaw assembly emaw laiin performance a nghawng thei bawk.
01
Conductor Pahnihte hi an inzawm kim vek lo
Tinned wire harness hi solid conductor pakhat ni lovin, fine strand tam tak atanga siam a ni. Energy, pressure emaw positioning emaw a nghet lo a nih chuan joint chhungah gap a awm thei.
Consolidation tling lo chuan joint chak lo, electrical contact nghet lo emaw, mechanical performance mamawh phuhruk lo apparent weld emaw a siam thei a ni.
02
Joint Appearance chu Control Harsa tak a ni
Oxidation, blackening leh process residue te hi customer tan chuan ngaihtuahawm tak a ni. Heng dinhmunte hian hmel lan dan a nghawng a, connection siam dik leh dik loh ngaihtuah a harsa thei hle.
03
A bul hnaia Insulation pawh a chhe thei
Welding position hi wire insulation hnaih takah a awm fo thin. Heat-affected zone zau tak emaw, control loh emaw chuan insulation chu a ti nem thei a, a tichhe thei a, a kang thei bawk.
Chuvangin stripping sei zawng, conductor awmna leh weld leh insulation inkar hlat zawng te chu welding process-ah hian ngaihtuah a ngai a ni.
04
Product Changeover leh Process Records te chu a tlem hle
Customer chuan wire specification pakhat aia tam a siam chhuak a ni. Model tin atana hmanrua manual-a siamrem hian setup hun a tipung a, a hmaa pawm tawh parameters te pawh siam chhuah a harsa hle.
System thar hian controlled parameter adjustment a mamawh a, welding recipe leh production data dahkhawm a ngai a, a tul huna enfiah theih a ni.
05
Customer-in Eng Nge A Mamawh?
Customer chuan project atana thil tul engemaw zat a sawifiah a:
- Tinned copper wire harness pahnih chu low-heat solid-state process hmangin inzawm khawm rawh
- Copper strand chhiatna leh joint hardening lutuk tihtlem
- Internal gap tlem zawk neia compact connection siam rawh
- Mechanical leh electrical performance nghet tak vawng reng tur
- Oxidation, blackening leh hmuh theih residue te tihtlem
- Welding area bulah insulation venhim tur a ni
- Tooling leh recipe thlak danglam hmangin wire size inmil support
- Repeat production atan welding settings dah la
- Production leh quality traceability atana basis siam
Machine configuration hnuhnung ber thlan a nih hmain customer-te wire materials, cross-sections leh joint arrangement te chu an zirchiang hmasa a ni.
HAIFEI hian Ultrasonic Welding Solution a siam a, hei hi a hlawhtling hle
Customer te Tinned Wires hmanga Sample Welding siam a ni
HAIFEI hian project atana pek chhuah representative tinned wire sample hmangin welding trial an nei a ni.
Welding setting hrang hrangte khaikhin a ni a, ultrasonic amplitude, welding energy, pressure leh welding time-in conductor consolidation, strand condition leh joint appearance a nghawng dan an zirchiang a ni.
He testing stage hi a tul chhan chu tinned wire conductor cross-section hrang hrang, strand structure leh coating condition hrang hrang nei te hian process window inang an hmang ngai lo.
Solid-State Ultrasonic hmanga inzawmkhawmna
Ultrasonic welding process thlan chhuah hian wire inkara solder melting ai chuan mechanical vibration leh pressure hmangin conductor te chu a thlunzawm a ni.
Hei hian bulk heat input tihtlem a pui a, melting-based process nena inzawm thermal damage zau tak awm theihna a ti tlem bawk. Connection zawh tawh chuan joint design leh parameters te a inmil tawk chuan conductor original flexibility chu a vawng nung thei zawk a ni.
Ultrasonic vibration hian welding interface-a tin coating thenkhat chu a la tibuai thei a, a la sawn thei bawk. Hemi avang hian sample validation neih chhung hian coating condition, exposed copper, corrosion mamawh leh electrical performance te enfiah tur a ni.
Wire Positioning pahnih- atana hmanraw bik
Tinned wire harness pahnih vel chu welding fixture bik siam a ni.
Tooling hian a pui a ni:
- Conductor te chu a rualin dah rawh
- Overlap emaw splice emaw area chu control rawh
- Strand pakhat zel a darh loh nan ven
- Clamping laiin conductor te chu thlawp rawh
- Insulation atanga hlat zawng mamawh chu vawng reng ang che
- Welding cycle inkara repeatability tihchangtlun
Machine pakhata wire size inmil engemaw zat siam a ngai a nih chuan changeable tooling hi evaluate theih a ni.
Controlled Welding siam dan tur
Welding setting pawm tawhte chu product recipe angin dah theih a ni. Operator te chuan product changeover laiin recipe kaihhnawih chu an thlang thei a, process setting kimchang chu manual-a siam thar leh ai chuan.
Configuration hnuhnung ber a zirin recorded items te chu:
- Product emaw recipe number emaw a ni thei
- Welding hun emaw chakna emaw
- Ultrasonic amplitude a ni
- Clamping emaw welding emaw hmanga pressure siam a ni
- Weld chhiar a ni
- Alarm chungchang hriat tur
- Production result a ni
Project specification neih chhung hian recording leh communication function awmsa te chu confirm tur a ni.
Delivery hmaa eng nge check a nih?
He hmanrua hi pre-delivery testing leh representative workpiece hmangin continuous production trial neihpui a ni.
Case hian production stability chu evaluate a nih thu a nemnghet a, mahse numerical cycle-time, pull-force emaw electrical-resistance result emaw a tichhuak lo. Chuvangin heng value te hi customer acceptance specification ah hian tarlan tur a ni.
Tinned wire ultrasonic weld atana check tur rawtnate chu:
| Enfiah tur Item | Chhan |
| Mit hmuh theiha enfiah | Strand tlanchhuahna, crack, surface chhiatna leh a rawng danglam te a check thin |
| Weld zau zawng leh a thuk zawng | Dimensional consistency a nemnghet |
| Pull-force testing a ni | Splice-a mechanical strength a teh thin |
| Electric hmanga invenna a ni | Connection electrical performance a enfiah thin |
| Cross-section hmanga enfiah a ni | Internal strand consolidation leh voids awmsa te a enfiah thin |
| Bend emaw flex emaw test a ni | A tul hunah welded area bulah flexibility a evaluate thin |
| Insulation enfiah a ni | Heat, pressure emaw tooling chhiatna emaw a enfiah thin |
| Cycle trial nawn leh a ni | Continuous production aiin process stability a nemnghet |
Test dan tur, sampling frequency leh acceptance limit te chu final equipment pawm hmain inremna siam hmasak phawt tur a ni.
FAQ
Q: Tinned wire ultrasonic welding tih hi eng nge ni?
A: Tinned wire ultrasonic welding hi solid-state process a ni a, high-frequency mechanical vibration leh pressure hmangin stranded tinned copper conductor te chu a inzawm tir a ni. Solder emaw filler metal emaw a mamawh lo.
Q: Ultrasonic welding hian tin coating hi a ti melt em?
A: He process hi conductor bulk melting temperature hnuaiah a thawk a, mahse ultrasonic vibration hian joint interface-a tin coating chu a tibuai emaw, a displace thei emaw a ni. Coating condition leh electrical performance chu customer sample tak tak hmangin finfiah tur a ni.
Q: Connection atan hian solder a ngai em?
A: Ni lo, Ultrasonic wire welding hian conductor inkarah direct-in solder, brazing alloy emaw filler metal dang emaw tel lovin joint a siam a.
Q: Wire size hrang hrang pahnih hi weld khawm theih a ni em?
A: A nih theih chuan, a ni. Feasibility chu cross-sectional difference, strand structure, joint arrangement leh tooling awmsaah a innghat a ni. Combination pawm a nih hmain sample welding neih a ngai a ni.
Q: Machine pakhat hian wire specification engemaw zat a weld thei em?
A: Machine pakhat chuan tooling leh stored recipe thlak danglam hmangin wire specification inmil engemaw zat a support thei. Total size range chu welding system leh sonotrode te capacity chhungah a awm reng tur a ni.
Q: He machine hian tinned wire chu terminal-ah a weld thei em?
A: He case hian tinned wire harness pahnih inzawmkhawmna a ngaihtuah ber a ni. Wire-to-terminal welding pawh a awm thei a, mahse terminal material, coating, thickness, joint access leh strength mamawh te a hrana enfiah a ngai a ni.